酶解方案 产品 关于


酶制剂产业历经百年迭代,生产模式从动植物原料提取转向微生物发酵。产业变迁,直观展现现代生物技术持续赋能传统制造行业的全过程。我们日常消费的面包、啤酒,还有纺织品牛仔面料,生产环节都离不开一类生物催化剂——酶制剂,酶制剂不属于化学合成产物,整个产业走过百年发展,完成了从动植物原料提取,到微生物发酵量产的技术变革。这段发展史,是生物技术赋能传统加工产业的典型缩影。
酶制剂产业早期:天然提取发展阶段
在酶制剂广泛应用于食品与工业催化之前,科研人员与产业先行者已经开展了长达近百年的探索工作。 1884 年,高峰让吉从米曲霉培养物分离高峰淀粉酶(α-淀粉酶),作为消化产品推向市场,标志现代酶制剂产业正式起步。后续数十年,各类来源的酶陆续完成开发:
1908 年,德国罗姆利用动物胰脏制备胰酶,用于皮革鞣制软化;同年,法国研究者开发细菌淀粉酶,应用于纺织退浆工序;1911 年,华勒斯坦从木瓜提取木瓜蛋白酶,解决啤酒澄清难题。该阶段主流工艺为原料提取法,直接从动植物组织获取酶。工艺操作简单,但生产规模受原材料供给、季节周期约束,产能上限较低。
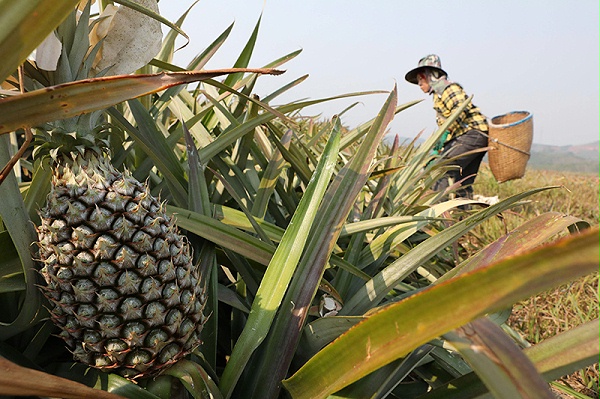
植物来源的菠萝蛋白酶
工业酶制剂三大制备技术路线
提取法是早期经典工艺,从动植物组织、细胞内分离酶物质。优势:基础操作门槛低。短板:原料供给受限,批次稳定性差,量产能力不足,很难适配现代制造业大规模生产需求。
化学合成法:20世纪60年代中期开始相关研究;理论上可以合成已知结构的酶分子。但合成成本高昂,现阶段大多停留在实验室研究,暂时无法实现工业化量产。
微生物发酵法:20世纪50年代逐步成为行业主流,也是当前酶制剂产业化最成熟路线。 工艺流程:高产菌株筛选 → 液体深层发酵 → 分离提纯 → 成品加工
微生物发酵技术兴起:工业酶产业化提速
真正带动酶制剂产业规模化发展的,是微生物发酵技术落地。1949 年,日本首次把液体深层发酵工艺用于 α- 淀粉酶工业化生产。这项技术突破,摆脱了酶生产对动植物原料的依赖,依靠微生物在可控环境定向合成目标酶。
微生物发酵技术核心优势:
1.产能提升:微生物高密度连续培养,酶产出量远高于传统提取工艺;
2.品类丰富:通过菌种筛选、基因改造,开发多样化酶制剂产品;
3.生产成本降低:基础原料易得,生产效率大幅提升;
4. 性能稳定可控:标准化工业生产,缩小不同批次产品性能波动。
摸索是最大的成本!全球18年定制型 酶制剂生产及技术应用服务商为您解答,免费提供小样!可立即拨打免费电话咨询400-0371-413,也可扫描微信二维码咨询。

【原创声音】本文由南宁东恒华道生物科技原创文章,转载需注明出处。